Warum Düsenwartung so wichtig ist
Die Düse ist das Herzstück Ihres 3D-Druckers, da sie das geschmolzene Filament präzise auf die Bauplatte aufträgt. Schon kleinste Verunreinigungen oder Abnutzungen können die Extrusion beeinträchtigen und sich direkt auf die Druckqualität auswirken. Eine vernachlässigte Düse führt nicht nur zu Frustration durch fehlerhafte Drucke, sondern kann auch zu einer unnötigen Belastung des Extruders und des Hotends führen, was langfristig teure Reparaturen nach sich ziehen kann.
Anzeichen einer verstopften oder abgenutzten Düse
- Unregelmäßige Extrusion: Das Filament kommt nicht gleichmäßig aus der Düse, es gibt Lücken oder dünne Stellen im Druck.
- Schlechte Schichthaftung: Die einzelnen Schichten des Drucks haften nicht richtig aneinander, was zu schwachen oder brüchigen Objekten führt.
- Fehlende Schichten oder Linien: Ganze Bereiche des Drucks werden nicht extrudiert.
- Klickgeräusche des Extruders: Der Extruder-Motor überspringt Schritte, weil er das Filament nicht durch die Düse drücken kann.
- Fädenziehen (Stringing): Auch bei optimierten Retraction-Einstellungen tritt übermäßiges Fädenziehen auf.
- Veränderte Düsenform: Die Düsenöffnung ist sichtbar vergrößert oder deformiert, besonders bei abrasiven Filamenten.
Benötigte Werkzeuge für Reinigung und Wechsel
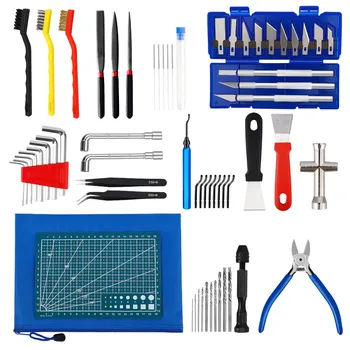
Bevor Sie mit der Wartung beginnen, stellen Sie sicher, dass Sie alle notwendigen Werkzeuge griffbereit haben:
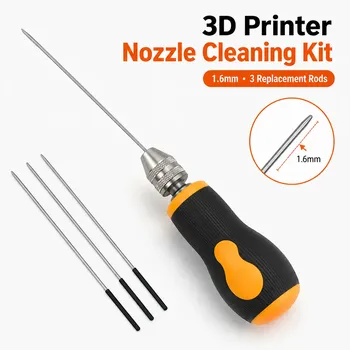
- Reinigungsnadeln: Speziell für die Düsenöffnung (oft 0,2 mm bis 0,4 mm).
- Drahtbürste (Messing): Zum Reinigen der Außenseite der Düse.
- Schraubenschlüssel/Zange: Passend für die Düsengröße (oft 6 mm oder 7 mm).
- Inbusschlüssel: Ggf. zum Lösen des Heizblocks oder für Heatbreak-Schrauben.
- Hitzebeständige Handschuhe: Zum Schutz vor Verbrennungen.
- Saubere Tücher oder Papier: Zum Abwischen von Filamentresten.
- Neue Düse: Falls ein Wechsel erforderlich ist.
- Wärmeleitpaste (optional): Für Hotends, die dies erfordern.
Düse reinigen: Schritt für Schritt
Es gibt verschiedene Methoden, eine Düse zu reinigen, je nach Art und Schwere der Verstopfung.
1. Die Hot-Pull-Methode (Cold Pull)
Dies ist eine der effektivsten Methoden, um interne Verstopfungen zu entfernen.
- Hotend aufheizen: Heizen Sie das Hotend auf die normale Drucktemperatur des zuvor verwendeten Filaments auf (z.B. 200-220 °C für PLA).
- Filament einführen: Führen Sie ein Stück Filament (vorzugsweise PLA oder Nylon) von Hand in den Extruder ein und drücken Sie es durch die Düse, bis sauberes Filament extrudiert wird.
- Abkühlen lassen: Reduzieren Sie die Temperatur des Hotends auf etwa 90-100 °C (für PLA) oder 120-130 °C (für ABS/PETG). Die genaue Temperatur variiert je nach Filamenttyp.
- Filament herausziehen: Sobald die Temperatur erreicht ist, ziehen Sie das Filament mit einem kräftigen, aber gleichmäßigen Ruck nach oben aus dem Hotend. Am Ende des Filaments sollte ein Abdruck der Düsenbohrung sichtbar sein, der eventuelle Verunreinigungen mit sich zieht.
- Wiederholen: Wiederholen Sie den Vorgang, bis das Filament sauber und ohne Rückstände herauskommt.
2. Mechanische Reinigung mit Reinigungsnadeln
Für hartnäckigere Verstopfungen, die sich direkt in der Düsenöffnung befinden.
- Hotend aufheizen: Heizen Sie das Hotend auf die normale Drucktemperatur auf.
- Nadel einführen: Führen Sie vorsichtig eine dünne Reinigungsnadel (oft im Lieferumfang des Druckers enthalten) von unten in die Düsenöffnung ein und bewegen Sie sie auf und ab, um die Verstopfung zu lösen.
- Filament extrudieren: Extrudieren Sie anschließend etwas Filament, um gelöste Partikel auszuspülen.
3. Reinigung der Düßenaußenseite
Filamentreste, die sich außen an der Düse ansammeln, können die Temperaturübertragung beeinträchtigen und zu unsauberen Drucken führen.
- Hotend aufheizen: Heizen Sie das Hotend auf Drucktemperatur auf.
- Abwischen/Bürsten: Verwenden Sie eine Messingdrahtbürste oder ein hitzebeständiges Tuch, um die Filamentreste vorsichtig von der heißen Düse abzubürsten oder abzuwischen. Seien Sie dabei äußerst vorsichtig, um sich nicht zu verbrennen.
Düse wechseln: Eine detaillierte Anleitung
Manchmal reicht eine Reinigung nicht aus, und die Düse muss ersetzt werden. Dies ist der Fall, wenn die Düse mechanisch beschädigt, stark abgenutzt ist oder Sie für ein spezielles Filament eine andere Düsengröße oder ein anderes Material benötigen.
Vorbereitung und Sicherheit
- Drucker ausschalten: Schalten Sie den 3D-Drucker aus und ziehen Sie den Netzstecker, um Stromschläge zu vermeiden.
- Hotend aufheizen: Heizen Sie das Hotend auf die normale Drucktemperatur des zuletzt verwendeten Filaments auf (z.B. 200 °C für PLA). Eine heiße Düse lässt sich leichter lösen, da Filamentreste weich sind.
- Sicherheit: Tragen Sie unbedingt hitzebeständige Handschuhe, um Verbrennungen zu vermeiden.
Alte Düse entfernen
- Filament entfernen: Entfernen Sie das Filament aus dem Extruder und Hotend.
- Hotend stabilisieren: Halten Sie den Heizblock mit einem Schraubenschlüssel oder einer Zange fest, um ein Verdrehen der Heatbreak-Verbindung zu verhindern.
- Düse lösen: Verwenden Sie einen passenden Schraubenschlüssel, um die Düse vorsichtig gegen den Uhrzeigersinn zu lösen. Seien Sie vorsichtig, da die Düse sehr heiß ist.
- Düse entnehmen: Sobald die Düse gelöst ist, können Sie sie mit der Zange oder den Handschuhen entfernen. Legen Sie die heiße Düse auf eine hitzebeständige Unterlage.
Neue Düse installieren
- Gewinde prüfen: Überprüfen Sie das Gewinde der neuen Düse auf Beschädigungen.
- Düse einsetzen: Schrauben Sie die neue Düse von Hand im Uhrzeigersinn in den Heizblock, bis sie leicht anliegt.
- Hotend erneut aufheizen: Heizen Sie das Hotend wieder auf die Drucktemperatur auf. Dies ist entscheidend, da sich Metalle bei Hitze ausdehnen. Das endgültige Festziehen der Düse im heißen Zustand verhindert Leckagen.
- Düse festziehen: Halten Sie den Heizblock erneut fest und ziehen Sie die Düse mit dem Schraubenschlüssel fest. Achten Sie darauf, die Düse nicht zu überdrehen, da dies das Gewinde im Heizblock beschädigen kann. Ein leichtes Festziehen genügt, um eine dichte Verbindung zu gewährleisten. Der Spalt zwischen Düse und Heatbreak/PTFE-Schlauch muss geschlossen sein, um Leckagen zu verhindern.
- PID-Tuning (optional, aber empfohlen): Nach einem Düsenwechsel kann es sinnvoll sein, ein PID-Tuning durchzuführen, um die Temperaturregelung des Hotends zu optimieren.
Die Wahl der richtigen Ersatzdüse
Die Auswahl der richtigen Düse hängt stark von Ihren Druckanforderungen und dem verwendeten Filament ab.
Düsenmaterialien
- Messing: Der Standard für die meisten Filamente (PLA, PETG, ABS). Messing leitet Wärme gut, ist aber weich und verschleißt schnell bei abrasiven Materialien.
- Gehärteter Stahl: Ideal für abrasive Filamente wie Carbonfaser-verstärktes PLA, Glow-in-the-Dark-Filament oder Holz-Filament. Bietet eine hohe Verschleißfestigkeit, leitet Wärme jedoch weniger gut als Messing.
- Edelstahl: Eine gute Alternative zu Messing, wenn eine höhere Korrosionsbeständigkeit oder Lebensmittelechtheit erforderlich ist. Etwas verschleißfester als Messing, aber weniger als gehärteter Stahl.
- Rubin-Düse: Die teuerste Option, aber extrem langlebig und verschleißfest. Eine Rubinspitze ist in einen Messing- oder gehärteten Stahlkörper eingelassen. Geeignet für sehr abrasive Materialien und Anwendungen, bei denen höchste Präzision über lange Zeiträume erforderlich ist.
Düsengrößen
- 0,4 mm: Die Standardgröße für die meisten 3D-Drucker. Bietet einen guten Kompromiss zwischen Detailgrad und Druckgeschwindigkeit.
- 0,2 mm – 0,3 mm: Für sehr feine Details und kleine Objekte. Die Druckzeiten sind länger, und es besteht ein höheres Verstopfungsrisiko.
- 0,6 mm – 0,8 mm: Für schnellere Drucke und stärkere, weniger detaillierte Teile. Ideal für große Objekte oder technische Teile, die schnell fertig sein müssen.
Kompatibilität
Stellen Sie sicher, dass die neue Düse mit Ihrem Hotend kompatibel ist (z.B. V6, MK8, Volcano). Achten Sie auf den Gewindetyp (meist M6) und die Gesamtlänge der Düse, um Probleme mit der Z-Höhe oder dem Heizblock zu vermeiden.
Häufige Fehler vermeiden
- Zu starkes Anziehen: Überdrehen Sie die Düse nicht, da dies das Gewinde im Heizblock beschädigen kann.
- Kaltes Anziehen: Ziehen Sie die Düse niemals im kalten Zustand fest, da dies zu Leckagen führen kann, wenn sich das Metall beim Erhitzen ausdehnt.
- Falsche Werkzeuge: Verwenden Sie immer passende Schraubenschlüssel, um die Düse nicht zu beschädigen.
- Ignorieren von Anzeichen: Warten Sie nicht, bis die Druckqualität stark leidet. Handeln Sie bei den ersten Anzeichen einer Verstopfung oder Abnutzung.
- Falsche Düsenauswahl: Verwenden Sie für abrasive Filamente keine Messingdüsen, da diese schnell verschleißen.
Vorbeugende Maßnahmen für eine längere Düsenlebensdauer
- Filament trocken lagern: Feuchtes Filament kann zu Dampfblasenbildung und Verstopfungen führen.
- Filamentfilter verwenden: Ein einfacher Schwamm oder ein gedruckter Filter am Filamentweg kann Staub und Schmutz abfangen, bevor er in den Extruder gelangt.
- Regelmäßige Inspektion: Überprüfen Sie die Düse und das Hotend regelmäßig auf Ablagerungen oder Abnutzungserscheinungen.
- Richtige Retraction-Einstellungen: Zu aggressive Retraction-Einstellungen können dazu führen, dass geschmolzenes Filament in den Heatbreak gezogen wird und dort verhärtet.
- Qualitätsfilamente: Hochwertige Filamente mit gleichmäßigem Durchmesser und ohne Verunreinigungen reduzieren das Risiko von Verstopfungen erheblich.
Fazit
Die regelmäßige Reinigung und der rechtzeitige Wechsel der 3D-Drucker-Düse sind keine lästige Pflicht, sondern eine Investition in die Qualität Ihrer Druckergebnisse und die Langlebigkeit Ihres Geräts. Mit den richtigen Werkzeugen und ein wenig Übung wird die Düsenwartung zu einer Routineaufgabe, die Ihnen viele Stunden Frustration erspart und Ihnen hilft, stets perfekte 3D-Drucke zu erzielen. Achten Sie auf die Anzeichen einer Problem-Düse, wählen Sie die passende Ersatzdüse und befolgen Sie die Schritte sorgfältig, um optimale Ergebnisse zu gewährleisten.