Häufige Probleme beim 3D-Druck und ihre Lösungen
Die korrekte Haftung des ersten Layers am Druckbett ist fundamental für den Erfolg eines jeden 3D-Drucks. Eine schlechte Haftung führt oft zu Warping, Ablösung des Bauteils oder einem kompletten Fehldruck. Dieses Problem gehört zu den häufigsten Herausforderungen, denen sich 3D-Drucker-Nutzer gegenübersehen.
Probleme mit der Haftung des ersten Layers
Warping: Wenn sich das Bauteil vom Druckbett löstWarping tritt auf, wenn sich die Ecken oder Ränder des gedruckten Objekts während des Abkühlens vom Druckbett lösen und nach oben biegen. Dies geschieht durch Materialspannung, die durch ungleichmäßiges Abkühlen entsteht.
- Druckbetttemperatur optimieren: Stellen Sie sicher, dass Ihr Druckbett auf die vom Filamenthersteller empfohlene Temperatur geheizt ist. PLA benötigt oft 50-60°C, PETG 70-80°C und ABS sogar 90-110°C. Eine konstante Temperatur hilft, das Material gleichmäßig abzukühlen.
- Druckbett kalibrieren: Eine perfekt nivellierte Druckoberfläche ist unerlässlich. Der Abstand zwischen Düse und Druckbett sollte so sein, dass der erste Layer leicht gequetscht, aber nicht zu dünn ist.
- Haftmittel verwenden: Klebestifte, Haarspray oder spezielle Haftmittel können die Adhäsion auf Glas-, PEI- oder anderen Druckoberflächen erheblich verbessern.
- Brim oder Raft nutzen: Diese Slicer-Einstellungen vergrößern die Auflagefläche des Bauteils auf dem Druckbett und erhöhen so die Haftung. Ein Brim ist eine einzelne Schicht um das Bauteil, während ein Raft eine komplette Unterlage bildet.
- Umgebungstemperatur kontrollieren: Zugluft oder starke Temperaturschwankungen im Raum können Warping begünstigen. Ein geschlossenes Gehäuse für den Drucker kann hier Abhilfe schaffen, insbesondere bei Materialien wie ABS.
Stringing und Blobs: Fäden und Materialüberschüsse
Stringing (Fädenziehen) und Blobs (Materialklumpen) sind unschöne Artefakte, die entstehen, wenn geschmolzenes Filament während des Düsenwegs zwischen zwei Druckpunkten ungewollt austritt. Dies führt zu einem unsauberen Druckbild und erfordert oft aufwendige Nachbearbeitung.
- Retraction-Einstellungen anpassen: Die Retraction (Rückzug) zieht das Filament beim Düsenwechsel kurz zurück, um den Druck in der Düse zu mindern. Experimentieren Sie mit der Retraction-Distanz und -Geschwindigkeit. Eine höhere Distanz und Geschwindigkeit können Stringing reduzieren, aber zu Verstopfungen führen, wenn sie zu extrem sind.
- Drucktemperatur optimieren: Eine zu hohe Drucktemperatur macht das Filament flüssiger und erhöht die Wahrscheinlichkeit von Stringing. Reduzieren Sie die Temperatur schrittweise in 5°C-Schritten, bis das Problem minimiert ist, ohne die Layerhaftung zu beeinträchtigen.
- Druckgeschwindigkeit anpassen: Eine zu hohe oder zu niedrige Druckgeschwindigkeit kann ebenfalls Stringing verursachen. Finden Sie einen optimalen Mittelweg.
- "Wipe" oder "Coast" Funktion: Einige Slicer bieten Funktionen wie "Wipe" (die Düse wischt über den letzten Punkt, um überschüssiges Material zu entfernen) oder "Coast" (der Extruder stoppt kurz vor dem Ende eines Pfades, um den Druck in der Düse zu reduzieren).
Ungenauigkeiten und Layer-Shifting
Ungenauigkeiten in den Dimensionen oder ein Versatz der einzelnen Schichten (Layer-Shifting) können die Funktionalität und Ästhetik Ihrer Modelle stark beeinträchtigen. Diese Probleme deuten oft auf mechanische oder Software-Fehler hin.
- Riemenspannung überprüfen: Lose oder zu straffe Riemen an den X- und Y-Achsen können zu ungleichmäßiger Bewegung und Layer-Shifting führen. Die Riemen sollten straff genug sein, um keine Durchbiegung zu zeigen, aber nicht so straff, dass sie die Motoren belasten.
- Druckgeschwindigkeit und Beschleunigung: Eine zu hohe Druckgeschwindigkeit oder Beschleunigung kann dazu führen, dass die Schrittmotoren Schritte überspringen, insbesondere bei schnellen Richtungswechseln. Reduzieren Sie diese Werte, um die Genauigkeit zu erhöhen.
- Mechanische Überprüfung: Stellen Sie sicher, dass alle Schrauben fest angezogen sind und keine beweglichen Teile wackeln oder Spiel haben. Überprüfen Sie die Laufrollen oder Linearschienen auf Verschmutzungen oder Beschädigungen.
- Treiberstrom der Motoren: In seltenen Fällen kann ein falsch eingestellter Treiberstrom für die Schrittmotoren zu Problemen führen. Dies ist jedoch eine fortgeschrittene Einstellung, die nur mit Vorsicht vorgenommen werden sollte.
Schlechte Oberflächenqualität
Eine raue, ungleichmäßige oder mit sichtbaren Artefakten versehene Oberfläche mindert den Gesamteindruck eines 3D-Drucks erheblich. Die Ursachen hierfür sind vielfältig und reichen von falschen Slicer-Einstellungen bis hin zu mechanischen Problemen.
Sichtbare Schichtlinien (Visible Layers)Während Schichtlinien ein charakteristisches Merkmal des FDM-3D-Drucks sind, können sie durch Optimierung minimiert werden.
- Schichthöhe reduzieren: Eine geringere Schichthöhe (z.B. 0,12 mm statt 0,2 mm) führt zu feineren Details und weniger sichtbaren Schichtlinien, erhöht aber die Druckzeit.
- Düsengröße: Eine kleinere Düse (z.B. 0,2 mm statt 0,4 mm) kann ebenfalls feinere Schichten erzeugen, ist aber anfälliger für Verstopfungen.
- Optimale Drucktemperatur: Eine zu hohe oder zu niedrige Temperatur kann die Schichthaftung und das Erscheinungsbild beeinflussen.
- Gleichmäßiger Materialfluss: Stellen Sie sicher, dass der Extruder das Material konstant und ohne Unterbrechungen fördert.
Ghosting oder Ringing sind wellenartige Muster auf der Oberfläche, die oft in der Nähe von scharfen Kanten oder Texten auftreten. Sie entstehen durch Vibrationen des Druckers, die sich nach einer plötzlichen Richtungsänderung des Druckkopfes fortsetzen.
- Druckgeschwindigkeit reduzieren: Eine geringere Druckgeschwindigkeit und Beschleunigung verringert die kinetische Energie des Druckkopfes und somit die Vibrationen.
- Drucker auf stabilem Untergrund: Stellen Sie den Drucker auf eine feste, vibrationsdämpfende Unterlage. Schwere Steinplatten oder spezielle Dämpfungsfüße können helfen.
- Riemenspannung überprüfen: Zu lockere Riemen können Vibrationen verstärken.
- Mechanische Stabilität: Überprüfen Sie, ob alle Rahmenteile des Druckers fest sitzen und keine Schrauben locker sind.
Verstopfte Düsen und Materialfluss-Probleme
Eine verstopfte Düse ist ein ärgerliches Problem, das den Druck sofort stoppt. Ursachen können Schmutz im Filament, zu niedrige Drucktemperatur oder ein Hitzestau sein.
- Filamentqualität: Verwenden Sie hochwertiges Filament von renommierten Herstellern, um Verunreinigungen zu minimieren.
- Drucktemperatur: Stellen Sie sicher, dass die Drucktemperatur hoch genug ist, um das Filament vollständig zu schmelzen.
- "Cold Pull" Methode: Bei einer teilweisen Verstopfung kann ein "Cold Pull" helfen, Verunreinigungen aus der Düse zu ziehen. Dabei wird das Hotend erhitzt, dann leicht abgekühlt und das Filament manuell herausgezogen.
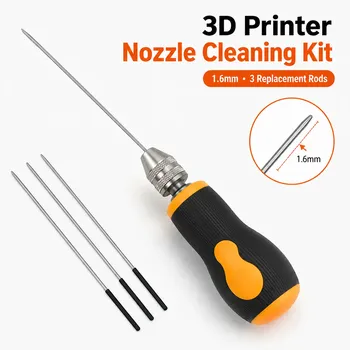
- Düse reinigen/wechseln: Bei hartnäckigen Verstopfungen kann eine feine Nadel oder ein Düsenreinigungsset helfen. Im schlimmsten Fall muss die Düse ausgetauscht werden.
- Filamenttrocknung: Feuchtes Filament kann beim Erhitzen Dampfblasen bilden, die zu unregelmäßigem Fluss und Verstopfungen führen.
Allgemeine Optimierungstipps für bessere Druckergebnisse
Neben der Behebung spezifischer Probleme gibt es eine Reihe von allgemeinen 3D Druck Tipps, die Ihnen helfen, die Gesamtqualität und Zuverlässigkeit Ihrer Drucke zu verbessern.
Die richtige Kalibrierung ist entscheidend
Eine präzise Kalibrierung Ihres 3D-Druckers ist der Schlüssel zu konsistent hochwertigen Ergebnissen. Nehmen Sie sich die Zeit, diese Schritte sorgfältig durchzuführen.
- E-Steps kalibrieren: Die E-Steps (Extruder Steps per Millimeter) bestimmen, wie viel Filament der Extruder tatsächlich fördert. Eine falsche Kalibrierung führt zu Unter- oder Überextrusion. Kalibrieren Sie dies, indem Sie eine bestimmte Länge Filament extrudieren lassen und die tatsächliche Länge messen.
- PID-Tuning für Hotend und Heizbett: Das PID-Tuning (Proportional-Integral-Derivative) optimiert die Temperaturregelung von Hotend und Heizbett, um Temperaturschwankungen zu minimieren und eine stabile Druckumgebung zu gewährleisten.
Die Wahl des richtigen Filaments
Das Filament ist das Rohmaterial Ihres 3D-Drucks. Die Auswahl des passenden Materials und dessen Qualität haben einen direkten Einfluss auf das Endergebnis.
- Materialkunde:
- PLA: Biologisch abbaubar, einfach zu drucken, geringes Warping, gute Details. Ideal für Anfänger und dekorative Objekte.
- PETG: Gute Mischung aus PLA und ABS. Robust, flexibler als PLA, hitzebeständiger, geringes Warping. Ideal für funktionale Teile.
- ABS: Sehr robust, hitzebeständig, langlebig. Anfälliger für Warping, benötigt oft ein geschlossenes Gehäuse. Ideal für technische Anwendungen.
- Filament-Qualität: Investieren Sie in hochwertiges Filament. Günstige Filamente können ungleichmäßige Durchmesser, Verunreinigungen und schlechtere mechanische Eigenschaften aufweisen, was zu Druckproblemen führt.
Slicer-Einstellungen meistern
Der Slicer ist die Software, die Ihr 3D-Modell in druckbare Anweisungen umwandelt. Das Verständnis und die Anpassung der Slicer-Einstellungen sind entscheidend für die Druckqualität.
- Schichthöhe und Liniendicke: Eine geringere Schichthöhe verbessert die Detailgenauigkeit, verlängert aber die Druckzeit. Die Liniendicke sollte idealerweise der Düsengröße entsprechen, kann aber für stärkere Wände angepasst werden.
- Füllmuster und Dichte: Das Füllmuster und die Dichte beeinflussen die Stärke, das Gewicht und die Druckzeit des Objekts. Für stabile Teile ist eine höhere Dichte nötig, für schnelle Prototypen reicht oft eine geringe Dichte.
- Stützstrukturen: Bei Überhängen und Brücken sind Stützstrukturen unerlässlich. Experimentieren Sie mit Dichte, Winkel und Art der Stützen, um sie leicht entfernbar zu machen und dennoch ausreichend Halt zu bieten.
- Druckgeschwindigkeit und Beschleunigung: Wie bereits erwähnt, beeinflussen diese Werte die Druckqualität und das Auftreten von Artefakten. Beginnen Sie mit moderaten Werten und erhöhen Sie diese schrittweise.
- Kühlung: Eine angemessene Kühlung des gedruckten Filaments ist wichtig, um Details zu erhalten und Warping zu reduzieren. Bei PLA ist oft volle Kühlung ratsam, bei ABS und PETG weniger, um die Schichthaftung nicht zu beeinträchtigen.
Regelmäßige Wartung des 3D-Druckers
Ein gut gewarteter Drucker ist ein zuverlässiger Drucker. Regelmäßige Überprüfungen und Reinigungen beugen vielen Problemen vor.
- Reinigung: Entfernen Sie regelmäßig Staub, Filamentreste und Schmutz vom Druckbett, den Achsen und dem Extruder. Eine saubere Oberfläche und Mechanik sind essenziell.
- Schmierung: Schmieren Sie die beweglichen Teile wie Gewindestangen und Linearschienen gemäß den Herstellerangaben, um einen reibungslosen Lauf zu gewährleisten.
- Überprüfung von Riemen und Schrauben: Kontrollieren Sie regelmäßig die Spannung der Riemen und ziehen Sie lockere Schrauben nach.
- Düseninspektion: Überprüfen Sie die Düse auf Abnutzung oder Beschädigung. Eine abgenutzte Düse kann zu schlechter Druckqualität führen.
Fazit
Der 3D-Druck ist ein faszinierendes Hobby und Werkzeug, das mit den richtigen 3D Druck Tipps und etwas Geduld gemeistert werden kann. Die Behebung häufiger Probleme und die kontinuierliche Optimierung Ihrer Einstellungen sind ein Lernprozess, der sich jedoch auszahlt. Indem Sie die Ursachen für Fehldrucke verstehen und systematisch angehen, verbessern Sie nicht nur die Qualität Ihrer Modelle, sondern auch Ihr Verständnis für die Technologie.
Nehmen Sie sich Zeit für die Kalibrierung, experimentieren Sie mit Slicer-Einstellungen und achten Sie auf die Wartung Ihres Geräts. Mit diesen bewährten Methoden werden Sie bald in der Lage sein, zuverlässig und mit exzellenten Ergebnissen zu drucken. Bleiben Sie neugierig und experimentierfreudig – der Weg zum perfekten 3D-Druck ist eine ständige Entdeckungsreise.